|
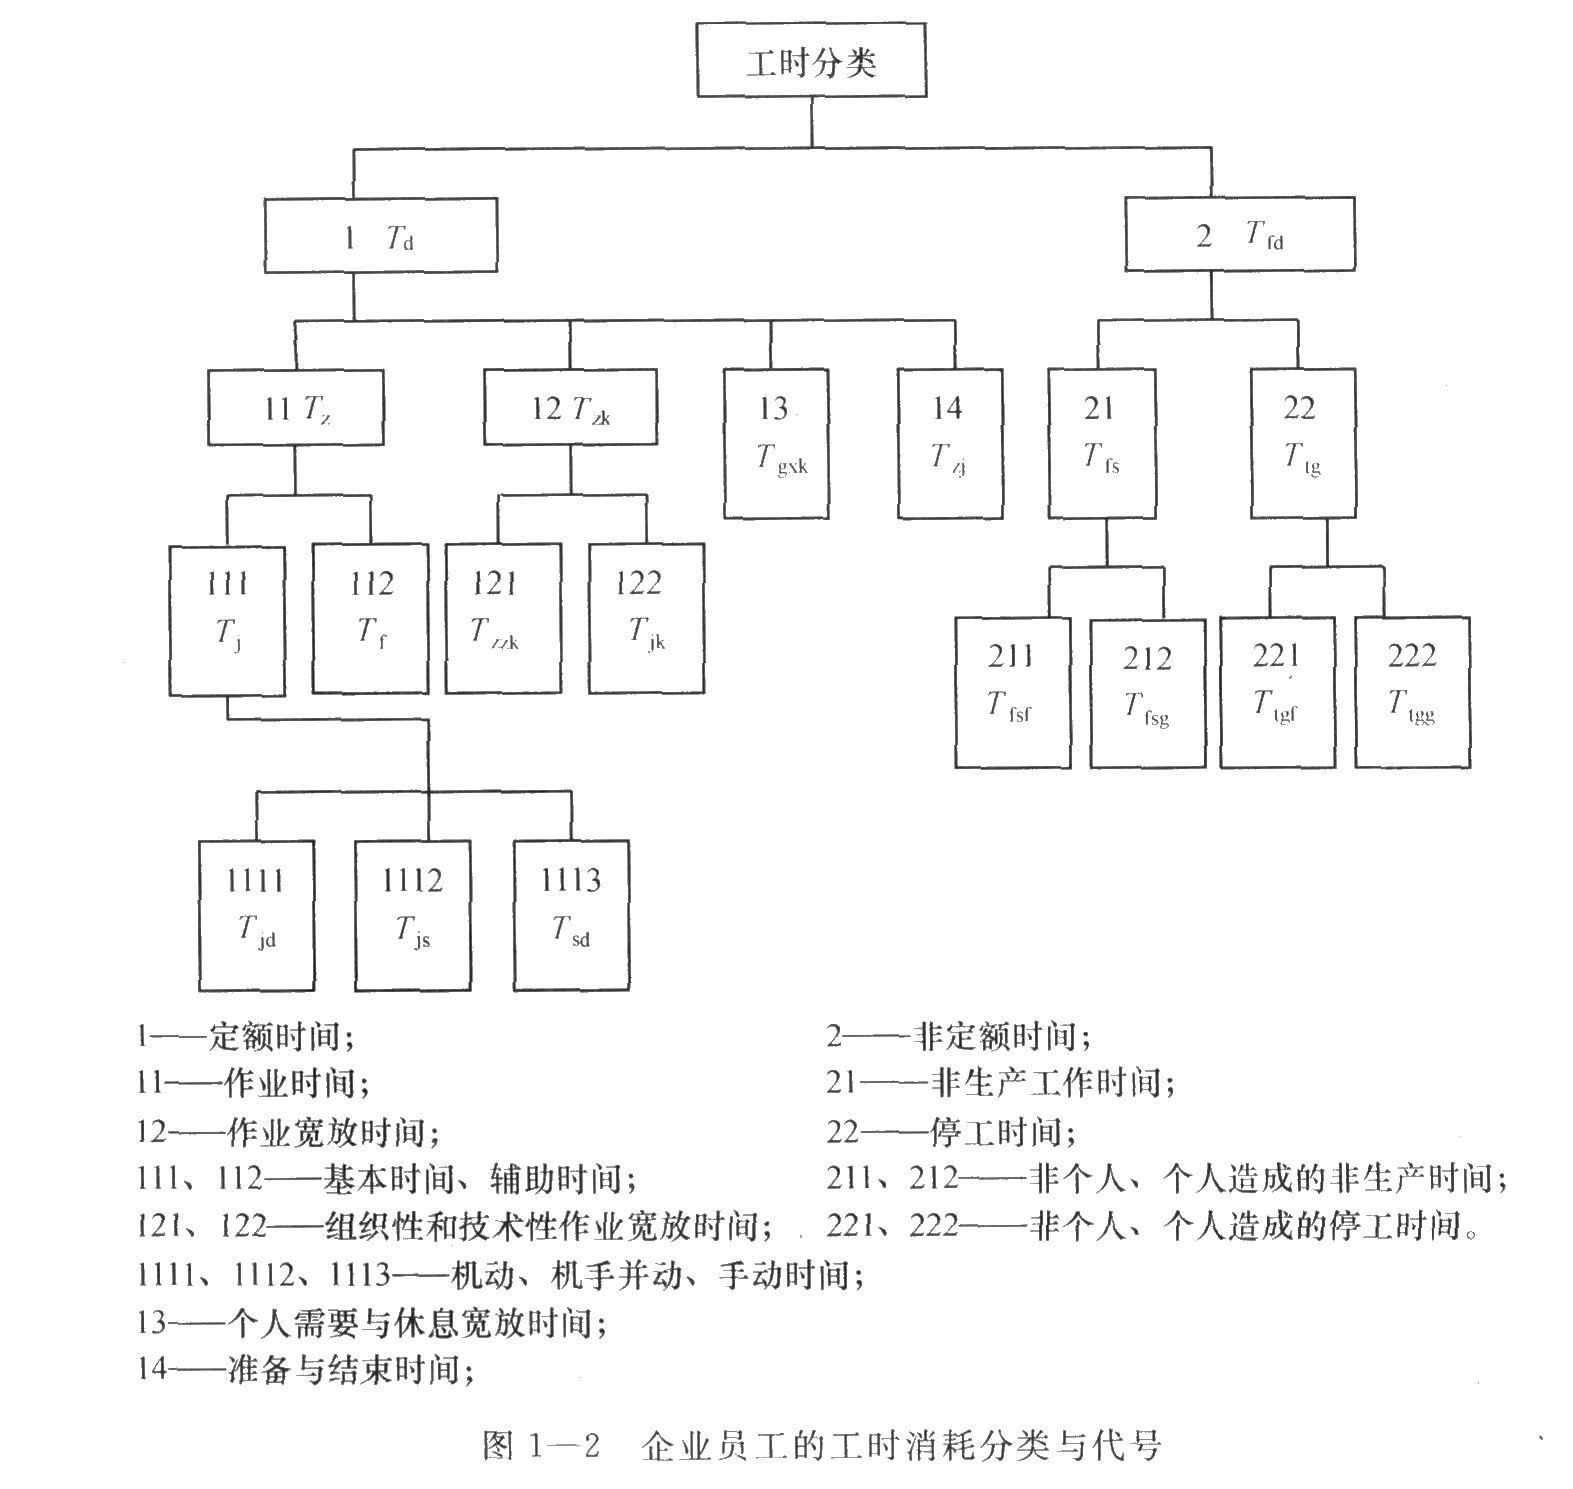
工时消耗的分类与代号 员工在生产中的工时消耗,按其性质和特点可以分为两大类,如图1-2所示。 (一)定额时间(Td) 定额时间是指员工在工作班内为完成生产任务直接和间接的全部工时消耗。具体包括以下几种。 1.作业时间(Tz) 作业时间是指直接用于完成生产作业或零件加工所消耗的时间。它是定额时间中最主要的组成部分。作业时间按其作用的不同又可分为基本时间和辅助时间。 (1)基本时间(Tj)。指直接执行基本工艺过程,用于改变劳动对象的形状、尺寸、性能、外表、重量、组合、位置等所消耗的时间。例如机械加 工企业中的铸造、锻压、车削、刨削、刮研、钻孔、油漆、电焊、装配等。基本时间按其实现的方式不同又可分为机动、机手并动、手动三种基本时间: ①机动的基本时间(Tjd)。指在员工的看管下,由设备白行完成基本T艺过程所消耗的时间。如机械加工中的机床自动走刀时间。 ②机手并动的基本时间(Tjs)。指由员工直接操纵工艺设备实现基本工艺过程所消耗的时间。如机械加工时用手动进刀、用电钻钻孔等的时间。 ③手动的基本时间(Tsd)。指完全由员工手工操作或借助简单工具完成基本工艺过程所消耗的时间。如钳工刮、锉零件,铸工手工造型等的时间。 (2)辅助时间(Tf)。指为执行基本作业而进行的各种辅助性操作所消耗的时间。这部分时间消耗随着每一工件的加工而重复出现,或随加工一定数量的工件而重复出现。如机床加工中的装卸工件、进刀、退刀、测量工件的尺寸、换装工夹具等的时间。 辅助时间的发生一般是通过手动完成,在个别情况下也有机动和机手并动。辅助时间按其是否与基本时间相交叉(即辅助操作与基本操作同时进行),又可分为以下几种: ①交叉的辅助时间。指在不停止基本操作、不中断基本作业的情况下,同时进行各种辅助操作所消耗的时间。这部分时间一般是在基本时间为机动时间的情况下才发生。 ②不交叉的辅助时间。指在停止基本操作的情况下,进行各种辅助操作所消耗的时间。辅助时间的消耗大多数属于此种情况。 2.作业宽放时间(Tzk) 作业宽放时间是指在完成生产作业和零件加工过程中,。由于工作现场组织管理和T艺装备的技术需要所发生的间接工时消耗。这部分时间一般是按占作业时间的百分比摊入产品的工时定额之中。作业宽放时间按其性质不同可分为组织性的作业宽放时间和技术性的作业宽放时间两种。 (1)组织性的作业宽放时间(Tzzk)。指工作现场组织管理需要所发生的工时消耗。它一般是在工作轮班的开始和结束所消耗的准备或结束工作所消耗的时间。其特点是随轮班而重复出现,如机床设备的试车和加油,整理工夹具,清扫工作地,填写原始记录,办理交接班手续等时间。 (2)技术性的作业宽放时间(Tjk)。指由于工艺装备的技术需要所发生的间接工时消耗。它主要是为了保证技术装备的正常工作状态所消耗的时间。例如,更换用钝了的刀具,工作过程中校正工具和调整设备。这部分时间的长短一般与基本时间成正比,例如,机床切削加工时间长,更换刃磨刀具的时间也会加长。 3.个人需要与休息宽放时间(Tgxk) 个人需要与休息宽放时间是指员工在工作班内,满足个人生理需要,以及为消除过分紧张和疲劳所必需的短暂休息时间,如适当休息、喝水、上厕所的时间。这类时间可根据劳动性质、劳动条件、劳动繁重程度和劳动危险性等因素作出适当规定。 4.准备与结束时间(Tzj) 准备与结束时间是指员工为执行某项任务或加工一批量产品事前进行准备和事后结束工作所消耗的时间。例如,员工加工一批产品(或零件)前,用于了解任务,熟悉产品图样和工艺,领取材料和准备专用工夹具等工艺装备,调整设备,首件及成批交付检验等时间;加工完一批产品(或零件)后,交回图样和T艺技术文件,卸下工夹具,办理工件的交验手续等时间。这类时间的特点是:每加工完一批产品或完成一项工作只消耗一次,它的时间长短与产品的批量大小和工作量的多少无关。 (二)非定额时间(Tfd) 非定额时间是指在工作时间内所发生的无效劳动和损失的时间。例如,因停工或执行非生产性工作所消耗的时间。具体包括以下几种。 1.停工时间(Ttk) 停工时间是指在工作时间内,由于组织管理不善或因操作者个人原因而损失的时间。这些原因可归纳为以下两个方面的时间消耗。 (1)非个人造成的停工时间。指由于企业组织管理工作不善或生产技术工作上的问题,以及企业外部条件的影响,使生产活动发生了中断而损失的时间。例如,停工待料、等待图样、停电、动力供应中断等。 (2)个人造成的停工时间。指由于员工个人不遵守劳动纪律,违反操作规程等原因,使生产发生中断而损失的时间。例如,迟到、早退、无故缺勤、擅自离开工作地、与别人闲谈或违章作业所损失的时间。 2.非生产工作时间(Tfs) 非生产工作时间是指在工作时间内员工做了本职以外工作或不必要的工作所损失的时间。这些原因也可以归纳为以下两个方面的时间消耗。 (1)非个人造成的非生产时间。指由于企业经营管理不善而损失的时间。例如,寻找工具、材料,修理与本人无关的工具、设备及不合格工件,抽调员工做本职外工作等。 (2)个人造成的非生产时间。指由于员工个人对工作处理不当、技术熟练程度不够,以及其他原因而损失的时间。例如,缺乏经验造成的多余动作,因技术不熟练或工作马虎而造成的废品工时,自行做与生产无关或本职外工作,修理自己造成的返修品等。表1-5对常见的工时消耗事项进行了详细分类,可供参考。 表1-5常见工时消耗分类 | 工时分类 | | |
| | | | |
| | | 装卸零件 测量工件 操纵设备或工具 调整设备工作参数 |
| | | | 更换工作服 擦拭及润滑设备 放置工具及毛坯 清扫和整理工作地 填写原始记录 交接班 生产中不可避免的短时延误 |
| | | 更换及刃磨用钝的工具 操作中校正工具及调整设备 清除切屑 |
| | | | | | 领取工票 熟悉图样和工艺 检查材料及毛坯 检查工具、领取专用夹具 安装和调整专用工夹具 调整机床或设备 首件及成批交检 结束工作 | | | | 寻找工具夹、材料、半成品 寻找工长、检验员 占用工作时间召开各种非生产性会议 | | | 返修个人原因造成不合格件 寻找自己常用的工件 违反工艺规程或粗心大意造成的废品 自己做了非本职的工作 多余的动作造成的工时损失 | | | | 等待工作 等待图样和工艺 等待材料和毛坯 等待吊车和运输工具 等待工夹具 等待动力等待修理 | | | | | | | | | | | |
| 
 发表于 5-28 16:43:04